| Nombre De Pièces: | 10000pcs |
| Emballage Standard: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Période De Livraison: | 25-35 work days |
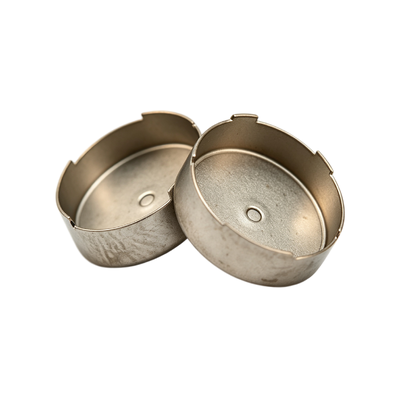
La Matrice de tréfilage profond sur mesure de haute précision pour boîtiers électriques est conçue pour le formage de précision d'enceintes métalliques, de capots de protection, de boîtiers d'équipements électriques, de composants de boîtiers de commande, de boîtiers de capteurs et d'autres pièces embouties en tôle.
Conçu selon les dessins du client, les fichiers CAO 3D, les échantillons et les spécifications de la presse, l'outillage permet un flux de matière contrôlé pendant le processus de tréfilage profond. Cela permet de maintenir une épaisseur de paroi constante, une précision dimensionnelle, des rayons de coin et une intégrité structurelle globale pour les applications de boîtiers électriques.
| Paramètre | Spécification |
|---|---|
| Nom du produit | Matrice de tréfilage profond sur mesure de haute précision |
| Application | Boîtiers électriques / Enceintes métalliques |
| Type de matrice | Matrice de tréfilage profond / Matrice de tréfilage profond progressive / Matrice composée |
| Processus de formage | Tréfilage profond / Tréfilage multi-étapes / Estampage |
| Opérations secondaires | Ébavurage / Perçage / Poinçonnage / Pliage / Formage |
| Matériau de la pièce | Acier laminé à froid / Acier inoxydable / Aluminium / Cuivre |
| Matériau de l'outil | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Précision de la matrice | Jusqu'à environ 0,003 mm pour les caractéristiques appropriées |
| Tolérance du produit | Selon le dessin et la structure du produit |
| Épaisseur du matériau | Personnalisé selon l'application |
| Forme du boîtier | Rond / Carré / Rectangulaire / Étagé / Personnalisé |
| Cavité | Simple / Multi-cavités |
| Presse d'essai | 25-180T, selon les exigences de l'outillage |
| Équipement d'usinage | CNC / EDM / WEDM / Rectification / Fraisage |
| Logiciel de conception | AutoCAD / SolidWorks / UG / PROE |
| Traitement de surface | Polissage / Revêtement / Placage / Personnalisé |
| Durée de vie de l'outil | Personnalisé selon le matériau, la géométrie et le volume de production |
| Premier échantillon d'essai | Disponible pour vérification par le client |
| OEM / ODM | Supporté |
| MOQ | 1 jeu |
| Emballage | Film PE + caisse en bois d'exportation |
| Livraison | Environ 7-35 jours, selon le projet |
| Paiement | T/T / L/C |
Les spécifications techniques dépendent du projet. La construction finale de la matrice, la tolérance, la capacité de la presse, l'épaisseur du matériau et les exigences de durée de vie de l'outil sont confirmées lors de la revue d'ingénierie.
Les boîtiers électriques nécessitent souvent une combinaison de parois profondes, de petits rayons de coin, de caractéristiques de montage, d'ouvertures, de brides, de structures en relief et de relations dimensionnelles contrôlées. Une conception de matrice appropriée est donc essentielle pour une production stable.
METS évalue les facteurs suivants lors du développement de l'outillage :
Le flan doit s'écouler en douceur dans la cavité de la matrice pendant le tréfilage. Une résistance excessive peut entraîner un amincissement ou une fissuration, tandis qu'un contrôle insuffisant peut entraîner des plis ou une instabilité dimensionnelle.
Pour les boîtiers électriques plus profonds, plusieurs opérations de tréfilage peuvent être utilisées au lieu de forcer toute la profondeur en une seule opération. Le tréfilage multi-étapes aide à répartir la déformation et à améliorer la stabilité du formage.
Les rayons du poinçon et de la matrice sont optimisés en fonction du type de matériau, de l'épaisseur, de la géométrie du boîtier et de la profondeur de tréfilage pour aider à réduire les contraintes localisées.
Une pression appropriée du support de flan aide à contrôler le flux de matière et à réduire les plis tout en évitant une résistance excessive qui pourrait entraîner une défaillance du matériau.
Un jeu approprié est important pour la précision dimensionnelle, le flux de matière, l'usure de l'outil et la qualité de surface finale.
Des opérations supplémentaires telles que l'ébavurage, le perçage, le poinçonnage, le gaufrage, le pliage et le formage de brides peuvent être intégrées à la solution d'outillage selon la conception du boîtier électrique.
METS est un fabricant intégré combinant conception de matrices, fabrication d'outillage de précision, estampage, tréfilage profond et production de composants métalliques personnalisés.
Le DC53 convient aux applications d'estampage et de formage exigeantes où une résistance à l'usure et une ténacité améliorées sont requises. Il peut être sélectionné pour les matrices de boîtiers électriques nécessitant des performances dimensionnelles stables pendant la production répétée.
Les SKD11 et D2 sont des aciers à outils couramment utilisés pour les applications d'estampage et de formage. Ils conviennent aux composants nécessitant une bonne résistance à l'usure et une bonne stabilité dimensionnelle.
Les aciers à outils rapides tels que les SKH-9 et SKH-51 peuvent être considérés pour les zones à forte usure ou les composants de coupe et de formage spécifiques.
Les matériaux en carbure de tungstène tels que les YG15 et YG20 peuvent être utilisés pour des composants de matrice sélectionnés à forte usure selon les exigences de formage et de production.
La sélection finale du matériau est déterminée en fonction du matériau de la pièce, de la géométrie, du volume de production, de la charge de formage, des conditions d'usure et de la durée de vie requise de l'outil.
METS possède une expérience en outillage dans les applications de boîtiers en acier inoxydable et de formage de tôle. Une matrice de tréfilage profond progressive ou de formage peut intégrer des opérations de tréfilage, d'ébavurage et de perçage pour produire une enceinte finie avec des dimensions constantes.
Pour les boîtiers électriques légers, l'aluminium peut être traité par tréfilage profond de précision et outillage progressif. Le processus de formage peut être optimisé en fonction de la nuance d'aluminium, de l'épaisseur, de la profondeur de tréfilage, du rayon de coin, de la lubrification et des exigences de flux de matière.
METS fournit des coques métalliques estampées et tréfilées avec précision pour les applications de capteurs, avec des ouvertures, des caractéristiques de montage et des détails structurels personnalisables.
L'outillage de tréfilage profond de METS peut également être appliqué aux coques et boîtiers métalliques cylindriques. Le tréfilage profond multi-étapes est utilisé lorsque la profondeur ou la géométrie requise ne peut pas être produite efficacement en une seule opération de tréfilage.
Les boîtiers électriques nécessitent plus qu'un simple formage de tôle. L'outillage doit contrôler le flux de matière, la précision dimensionnelle, l'épaisseur de paroi, la géométrie des coins et les caractéristiques secondaires tout au long du processus de formage.
METS développe des matrices de tréfilage profond personnalisées en fonction des exigences de production réelles du boîtier électrique. À partir du dessin CAO initial, les ingénieurs peuvent évaluer la profondeur de tréfilage, l'épaisseur du matériau, la nuance du matériau, le rapport de tréfilage, le rayon de coin, le jeu entre le poinçon et la matrice, les exigences du support de flan, le nombre d'étapes de tréfilage, les exigences d'ébavurage, les caractéristiques de perçage et de poinçonnage, les spécifications de la presse, le volume de production et la durée de vie attendue de l'outil.
Une matrice de tréfilage profond correctement conçue peut réduire les opérations secondaires inutiles et améliorer la cohérence de la production. Pour les fabricants de boîtiers électriques, cela peut aider à obtenir :
Dimensions stables → Assemblage fiable → Formage constant → Réduction de la variation de production
METS prend en charge l'ensemble du processus de développement de l'outillage, y compris la revue de conception, l'usinage, l'assemblage, la production d'essai, la vérification des échantillons, la modification et la livraison finale.
METS fournit des solutions de matrices de tréfilage profond personnalisées selon :
METS applique des inspections tout au long du processus de développement de l'outillage.
Les informations sur l'outillage publiées par METS indiquent que les inserts de matrice peuvent être usinés à environ ± 0,002 mm dans des applications appropriées, tandis que les tolérances dimensionnelles du produit sont établies conformément au dessin du client et à la structure du produit.
Après l'inspection finale, la matrice de tréfilage profond est protégée contre l'humidité, la corrosion et les dommages de transport.
La méthode d'expédition appropriée peut être sélectionnée en fonction des dimensions de l'outillage, du poids, de la destination, des exigences de livraison et des préférences du client.
Oui. METS fournit un outillage personnalisé basé sur des dessins 2D, des fichiers CAO 3D, des échantillons physiques ou des spécifications techniques détaillées.
Les matériaux typiques des pièces comprennent l'acier laminé à froid, l'acier inoxydable, l'aluminium, le cuivre et d'autres tôles appropriées. La sélection du matériau dépend de la résistance, de la résistance à la corrosion, de la conductivité, du poids et des exigences de formage du boîtier électrique.
Oui. L'outillage peut être conçu pour des géométries de boîtiers ronds, cylindriques, carrés, rectangulaires, étagés, à bride et autres.
Oui. Le tréfilage, l'ébavurage, le poinçonnage, le perçage, le pliage, le gaufrage et d'autres opérations secondaires peuvent être intégrés en fonction de la structure du produit.
Oui. L'outillage peut être conçu selon les spécifications de la presse du client, y compris la zone de travail, la course, la puissance, la hauteur de fermeture et d'autres paramètres pertinents.
Selon l'application, METS peut utiliser du DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 et d'autres matériaux d'outillage appropriés.
La précision dépend de la caractéristique, du matériau, de la géométrie, de la méthode d'usinage et de la tolérance requise. Les informations sur l'outillage de tréfilage profond publiées par METS spécifient un usinage de haute précision jusqu'à environ 0,003 mm pour les caractéristiques de matrice appropriées.
Oui. L'estampage d'essai peut être organisé après l'assemblage de l'outillage afin que les clients puissent vérifier les dimensions, la qualité du formage et la compatibilité d'assemblage avant l'approbation finale.
La période de livraison dépend de la complexité de la matrice, du matériau, de la taille, du nombre d'étapes de formage et des exigences du client. Les pages produits de METS spécifient couramment environ 7 à 35 jours pour les projets d'outillage personnalisés.
Oui. METS intègre la conception et la fabrication d'outillage avec la production d'estampage, permettant aux clients d'obtenir l'outillage et les composants métalliques estampés personnalisés auprès de la même source de fabrication.
Oui. Les services OEM et ODM sont disponibles pour les boîtiers électriques personnalisés, les matrices de tréfilage profond, les composants estampés et les produits de formage de métaux associés.
Veuillez fournir le dessin 2D/3D ou l'échantillon, le matériau, l'épaisseur du matériau, les dimensions du boîtier, le volume de production annuel ou estimé, la tolérance requise, le traitement de surface et les spécifications de la machine à presser si disponibles. Notre équipe d'ingénierie pourra alors évaluer le processus de formage et préparer un devis d'outillage.
Que vous ayez besoin d'une enceinte électrique en acier inoxydable, d'un boîtier d'alimentation en aluminium, d'une coque de capteur, d'un boîtier de commande, d'un boîtier lié au moteur ou d'une autre enceinte métallique personnalisée, METS peut développer l'outillage de tréfilage profond correspondant selon vos exigences de produit.
Envoyez-nous votre dessin 2D, fichier CAO 3D ou échantillon physique pour examen par les ingénieurs et devis d'outillage.
METS -- Fabricant de matrices de tréfilage profond de précision et d'estampage de métaux
| Nombre De Pièces: | 10000pcs |
| Emballage Standard: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Période De Livraison: | 25-35 work days |
La Matrice de tréfilage profond sur mesure de haute précision pour boîtiers électriques est conçue pour le formage de précision d'enceintes métalliques, de capots de protection, de boîtiers d'équipements électriques, de composants de boîtiers de commande, de boîtiers de capteurs et d'autres pièces embouties en tôle.
Conçu selon les dessins du client, les fichiers CAO 3D, les échantillons et les spécifications de la presse, l'outillage permet un flux de matière contrôlé pendant le processus de tréfilage profond. Cela permet de maintenir une épaisseur de paroi constante, une précision dimensionnelle, des rayons de coin et une intégrité structurelle globale pour les applications de boîtiers électriques.
| Paramètre | Spécification |
|---|---|
| Nom du produit | Matrice de tréfilage profond sur mesure de haute précision |
| Application | Boîtiers électriques / Enceintes métalliques |
| Type de matrice | Matrice de tréfilage profond / Matrice de tréfilage profond progressive / Matrice composée |
| Processus de formage | Tréfilage profond / Tréfilage multi-étapes / Estampage |
| Opérations secondaires | Ébavurage / Perçage / Poinçonnage / Pliage / Formage |
| Matériau de la pièce | Acier laminé à froid / Acier inoxydable / Aluminium / Cuivre |
| Matériau de l'outil | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Précision de la matrice | Jusqu'à environ 0,003 mm pour les caractéristiques appropriées |
| Tolérance du produit | Selon le dessin et la structure du produit |
| Épaisseur du matériau | Personnalisé selon l'application |
| Forme du boîtier | Rond / Carré / Rectangulaire / Étagé / Personnalisé |
| Cavité | Simple / Multi-cavités |
| Presse d'essai | 25-180T, selon les exigences de l'outillage |
| Équipement d'usinage | CNC / EDM / WEDM / Rectification / Fraisage |
| Logiciel de conception | AutoCAD / SolidWorks / UG / PROE |
| Traitement de surface | Polissage / Revêtement / Placage / Personnalisé |
| Durée de vie de l'outil | Personnalisé selon le matériau, la géométrie et le volume de production |
| Premier échantillon d'essai | Disponible pour vérification par le client |
| OEM / ODM | Supporté |
| MOQ | 1 jeu |
| Emballage | Film PE + caisse en bois d'exportation |
| Livraison | Environ 7-35 jours, selon le projet |
| Paiement | T/T / L/C |
Les spécifications techniques dépendent du projet. La construction finale de la matrice, la tolérance, la capacité de la presse, l'épaisseur du matériau et les exigences de durée de vie de l'outil sont confirmées lors de la revue d'ingénierie.
Les boîtiers électriques nécessitent souvent une combinaison de parois profondes, de petits rayons de coin, de caractéristiques de montage, d'ouvertures, de brides, de structures en relief et de relations dimensionnelles contrôlées. Une conception de matrice appropriée est donc essentielle pour une production stable.
METS évalue les facteurs suivants lors du développement de l'outillage :
Le flan doit s'écouler en douceur dans la cavité de la matrice pendant le tréfilage. Une résistance excessive peut entraîner un amincissement ou une fissuration, tandis qu'un contrôle insuffisant peut entraîner des plis ou une instabilité dimensionnelle.
Pour les boîtiers électriques plus profonds, plusieurs opérations de tréfilage peuvent être utilisées au lieu de forcer toute la profondeur en une seule opération. Le tréfilage multi-étapes aide à répartir la déformation et à améliorer la stabilité du formage.
Les rayons du poinçon et de la matrice sont optimisés en fonction du type de matériau, de l'épaisseur, de la géométrie du boîtier et de la profondeur de tréfilage pour aider à réduire les contraintes localisées.
Une pression appropriée du support de flan aide à contrôler le flux de matière et à réduire les plis tout en évitant une résistance excessive qui pourrait entraîner une défaillance du matériau.
Un jeu approprié est important pour la précision dimensionnelle, le flux de matière, l'usure de l'outil et la qualité de surface finale.
Des opérations supplémentaires telles que l'ébavurage, le perçage, le poinçonnage, le gaufrage, le pliage et le formage de brides peuvent être intégrées à la solution d'outillage selon la conception du boîtier électrique.
METS est un fabricant intégré combinant conception de matrices, fabrication d'outillage de précision, estampage, tréfilage profond et production de composants métalliques personnalisés.
Le DC53 convient aux applications d'estampage et de formage exigeantes où une résistance à l'usure et une ténacité améliorées sont requises. Il peut être sélectionné pour les matrices de boîtiers électriques nécessitant des performances dimensionnelles stables pendant la production répétée.
Les SKD11 et D2 sont des aciers à outils couramment utilisés pour les applications d'estampage et de formage. Ils conviennent aux composants nécessitant une bonne résistance à l'usure et une bonne stabilité dimensionnelle.
Les aciers à outils rapides tels que les SKH-9 et SKH-51 peuvent être considérés pour les zones à forte usure ou les composants de coupe et de formage spécifiques.
Les matériaux en carbure de tungstène tels que les YG15 et YG20 peuvent être utilisés pour des composants de matrice sélectionnés à forte usure selon les exigences de formage et de production.
La sélection finale du matériau est déterminée en fonction du matériau de la pièce, de la géométrie, du volume de production, de la charge de formage, des conditions d'usure et de la durée de vie requise de l'outil.
METS possède une expérience en outillage dans les applications de boîtiers en acier inoxydable et de formage de tôle. Une matrice de tréfilage profond progressive ou de formage peut intégrer des opérations de tréfilage, d'ébavurage et de perçage pour produire une enceinte finie avec des dimensions constantes.
Pour les boîtiers électriques légers, l'aluminium peut être traité par tréfilage profond de précision et outillage progressif. Le processus de formage peut être optimisé en fonction de la nuance d'aluminium, de l'épaisseur, de la profondeur de tréfilage, du rayon de coin, de la lubrification et des exigences de flux de matière.
METS fournit des coques métalliques estampées et tréfilées avec précision pour les applications de capteurs, avec des ouvertures, des caractéristiques de montage et des détails structurels personnalisables.
L'outillage de tréfilage profond de METS peut également être appliqué aux coques et boîtiers métalliques cylindriques. Le tréfilage profond multi-étapes est utilisé lorsque la profondeur ou la géométrie requise ne peut pas être produite efficacement en une seule opération de tréfilage.
Les boîtiers électriques nécessitent plus qu'un simple formage de tôle. L'outillage doit contrôler le flux de matière, la précision dimensionnelle, l'épaisseur de paroi, la géométrie des coins et les caractéristiques secondaires tout au long du processus de formage.
METS développe des matrices de tréfilage profond personnalisées en fonction des exigences de production réelles du boîtier électrique. À partir du dessin CAO initial, les ingénieurs peuvent évaluer la profondeur de tréfilage, l'épaisseur du matériau, la nuance du matériau, le rapport de tréfilage, le rayon de coin, le jeu entre le poinçon et la matrice, les exigences du support de flan, le nombre d'étapes de tréfilage, les exigences d'ébavurage, les caractéristiques de perçage et de poinçonnage, les spécifications de la presse, le volume de production et la durée de vie attendue de l'outil.
Une matrice de tréfilage profond correctement conçue peut réduire les opérations secondaires inutiles et améliorer la cohérence de la production. Pour les fabricants de boîtiers électriques, cela peut aider à obtenir :
Dimensions stables → Assemblage fiable → Formage constant → Réduction de la variation de production
METS prend en charge l'ensemble du processus de développement de l'outillage, y compris la revue de conception, l'usinage, l'assemblage, la production d'essai, la vérification des échantillons, la modification et la livraison finale.
METS fournit des solutions de matrices de tréfilage profond personnalisées selon :
METS applique des inspections tout au long du processus de développement de l'outillage.
Les informations sur l'outillage publiées par METS indiquent que les inserts de matrice peuvent être usinés à environ ± 0,002 mm dans des applications appropriées, tandis que les tolérances dimensionnelles du produit sont établies conformément au dessin du client et à la structure du produit.
Après l'inspection finale, la matrice de tréfilage profond est protégée contre l'humidité, la corrosion et les dommages de transport.
La méthode d'expédition appropriée peut être sélectionnée en fonction des dimensions de l'outillage, du poids, de la destination, des exigences de livraison et des préférences du client.
Oui. METS fournit un outillage personnalisé basé sur des dessins 2D, des fichiers CAO 3D, des échantillons physiques ou des spécifications techniques détaillées.
Les matériaux typiques des pièces comprennent l'acier laminé à froid, l'acier inoxydable, l'aluminium, le cuivre et d'autres tôles appropriées. La sélection du matériau dépend de la résistance, de la résistance à la corrosion, de la conductivité, du poids et des exigences de formage du boîtier électrique.
Oui. L'outillage peut être conçu pour des géométries de boîtiers ronds, cylindriques, carrés, rectangulaires, étagés, à bride et autres.
Oui. Le tréfilage, l'ébavurage, le poinçonnage, le perçage, le pliage, le gaufrage et d'autres opérations secondaires peuvent être intégrés en fonction de la structure du produit.
Oui. L'outillage peut être conçu selon les spécifications de la presse du client, y compris la zone de travail, la course, la puissance, la hauteur de fermeture et d'autres paramètres pertinents.
Selon l'application, METS peut utiliser du DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 et d'autres matériaux d'outillage appropriés.
La précision dépend de la caractéristique, du matériau, de la géométrie, de la méthode d'usinage et de la tolérance requise. Les informations sur l'outillage de tréfilage profond publiées par METS spécifient un usinage de haute précision jusqu'à environ 0,003 mm pour les caractéristiques de matrice appropriées.
Oui. L'estampage d'essai peut être organisé après l'assemblage de l'outillage afin que les clients puissent vérifier les dimensions, la qualité du formage et la compatibilité d'assemblage avant l'approbation finale.
La période de livraison dépend de la complexité de la matrice, du matériau, de la taille, du nombre d'étapes de formage et des exigences du client. Les pages produits de METS spécifient couramment environ 7 à 35 jours pour les projets d'outillage personnalisés.
Oui. METS intègre la conception et la fabrication d'outillage avec la production d'estampage, permettant aux clients d'obtenir l'outillage et les composants métalliques estampés personnalisés auprès de la même source de fabrication.
Oui. Les services OEM et ODM sont disponibles pour les boîtiers électriques personnalisés, les matrices de tréfilage profond, les composants estampés et les produits de formage de métaux associés.
Veuillez fournir le dessin 2D/3D ou l'échantillon, le matériau, l'épaisseur du matériau, les dimensions du boîtier, le volume de production annuel ou estimé, la tolérance requise, le traitement de surface et les spécifications de la machine à presser si disponibles. Notre équipe d'ingénierie pourra alors évaluer le processus de formage et préparer un devis d'outillage.
Que vous ayez besoin d'une enceinte électrique en acier inoxydable, d'un boîtier d'alimentation en aluminium, d'une coque de capteur, d'un boîtier de commande, d'un boîtier lié au moteur ou d'une autre enceinte métallique personnalisée, METS peut développer l'outillage de tréfilage profond correspondant selon vos exigences de produit.
Envoyez-nous votre dessin 2D, fichier CAO 3D ou échantillon physique pour examen par les ingénieurs et devis d'outillage.
METS -- Fabricant de matrices de tréfilage profond de précision et d'estampage de métaux